135-6073-0094

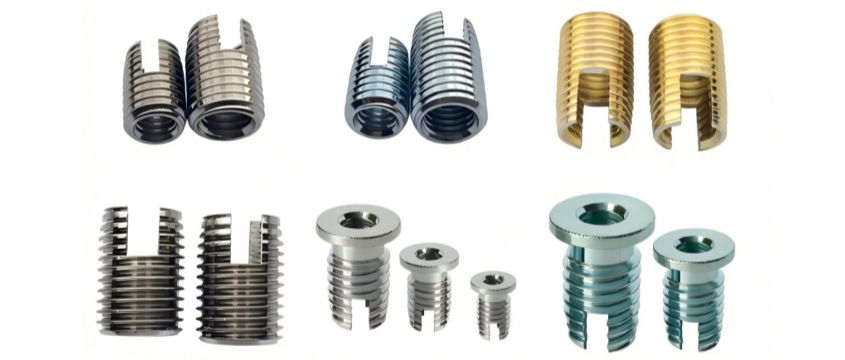
在机械装备、汽车、航空航天以及消费电子的装配现场,工程师们经常遇到一类"看似小事、实则致命"的问题:铝、镁压铸件上的螺纹孔用不了几次就滑牙;塑料、木材等软材料里的螺钉一拔就脱;高振动工况下的螺栓用着用着就松了。
这些问题的共同根因,往往是基体材料"软"、螺纹"弱"。而解决它们的钥匙,正是一枚小小的螺纹嵌套(螺套 / 螺纹镶套 / Thread Insert)。
本文从永精精密的紧固连接工程经验出发,系统梳理螺纹嵌套的适用工况、核心价值、主流种类与选型要点,供设计、工艺与采购同仁参考。
一、什么是螺纹嵌套?它解决什么工况?
螺纹嵌套是一类预埋于基体螺纹孔中的内/外螺纹衬套,本质上是在"软"或"易损"的基体上重建一层更强、更耐磨、可重复拆装的标准内螺纹。
它专用于以下严苛工况:
高振动:工程机械、动力总成、轨道车辆等长期承受交变载荷的场景;
重载荷:承力结构件、模具、工装夹具中的关键连接点;
易松动:需要长期保持预紧力、防止自发松脱的场合;
软材料:铝合金、镁合金、工程塑料、木材、锌合金等自身螺纹强度不足的材料。
在这些场景下,螺纹嵌套能显著提升连接的抗振性与稳定性,把"薄弱环节"变成"可靠环节"。
二、螺纹嵌套的六大核心价值
|
价值点 |
说明 |
|
修复与转换 |
对铝、镁等软金属已损坏的螺纹孔进行精准修复,并可实现不同螺纹标准(如公制/英制、粗牙/细牙)的便捷转换,避免整件报废。 |
|
延长寿命 |
在需定期维护的设备中,允许螺栓重复拆卸而不损伤基体,有效抵抗磨损,延长工件使用寿命。 |
|
防松性优化 |
可配合各类涂层(如尼龙、干膜润滑、预涂胶等)实现更优的防松动效果,适配防松要求高的连接点。 |
|
增强紧固 |
在塑料、木材等软材料中,通过增加接触面积与增强材料局部强度,大幅提高抗拔出力与耐久性。 |
|
耐腐蚀保护 |
选用不锈钢或镀锌材质,可在海洋设备、户外装备等强腐蚀环境下有效保护螺纹孔,抵御锈蚀与电化学腐蚀。 |
|
提升效率 |
快速、准确地修复螺纹,保障紧固安全,显著缩短设备停机时间,提高运行效率。 |
工程提示:螺纹嵌套的价值不止于"救火"(修复滑牙),更在于"前置"(设计阶段即预埋,提升软基材连接可靠性)。把决策窗口前移,往往能锁定更低的全生命周期成本。
三、主流产品种类与选型
不同结构形式的螺纹嵌套,适用的材料与工况差异明显。下面按类型逐一说明。
1. 308 型(三圆孔型 / 自攻螺套)
带有切削孔,设计用于具有不同切削性能的材料。壁厚较大,切削力分布于三个切削刃上,切削平稳、导向性好。
材质:碳钢、不锈钢
适用:多数自攻安装场景,尤其适合对切削稳定性要求较高的中等壁厚基体。
2. 307 型(三圆孔型)
同样带切削孔、壁厚、切削力分布于三个切削刃,与 308 型结构相似,但特别适合极小材料厚度的应用(薄壁件、小型压铸件)。
材质:碳钢、不锈钢
适用:薄壁、轻量化结构。
3. 302 型(开槽型)
带有切削槽,用于大多数通用领域。在某些材料中存在轻微的"向内弹簧作用",因此能形成一定的螺纹锁定效果。
选型提醒:若不需要螺纹锁定效果,建议优先选用 307 / 308 型,以避免不必要的预紧干扰。
变体示例:302 型不锈钢、302 型碳钢蓝锌、302 型碳钢、302H 不锈钢、302H 蓝锌等。
4. 插销螺套(Key Locking Insert)
一种内外螺纹实心衬套式插入件,顶部附有楔子或"键"。它能有效分配载荷,修复或增强螺纹,从而防止因剥落、咬合或腐蚀而导致的失效。
典型应用:高扭矩、高温环境,以及需要频繁拆卸与重装的紧固场景(如航空发动机、工装模具)。
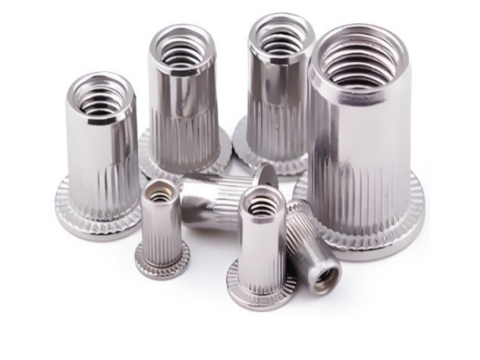
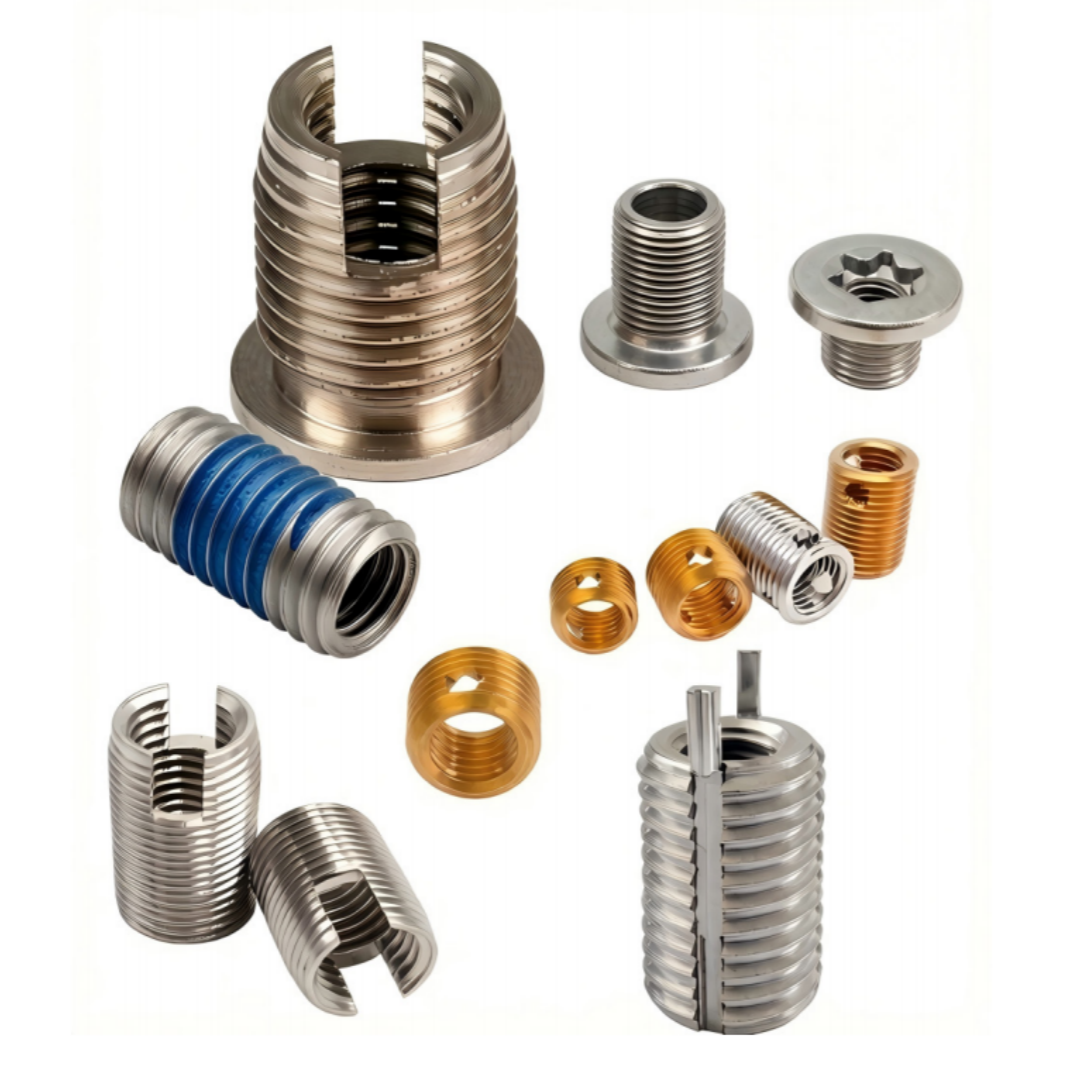
5. 花齿法兰螺套(Knurled Flange Insert)
带法兰与"花齿"外形的螺纹修复/增强紧固件,本质是高强度内螺纹镶套,通过专用工具压入预先加工好的基体孔中,形成更坚固耐用的内螺纹。
选型关键——看基体材料:
|
基体类型 |
是否适用 |
典型代表 |
|
理想基体 |
✅ 适用 |
6061、6063 等系列铝合金,镁合金、锌合金、工程塑料、致密木材等(塑性好,花齿可挤压嵌入形成过盈配合) |
|
不适用基体 |
❌ 避免 |
7075 等热处理后高强度铝合金,以及钢、铸铁、钛合金等(过硬导致花齿压不入,易损工具/螺套) |
替代方案:对高强、高硬基体,应选用普通钢丝螺套或螺纹衬套等依靠基体螺纹配合的紧固方案。
6. 内外螺纹嵌件(Threaded Bushing)
用于轻合金、铸铁和钢制成型部件中,制造具有良好承载能力的耐磨螺纹接头,适用于通孔和盲孔。
长度怎么选? 经验公式:推荐长度 ≈ 2 × 螺钉公称直径(A)。
示例:工件剪切强度约 140 N/mm²,螺钉 M6、强度等级 8.8。 推荐长度 = 2A = 2 × 6 mm = 12 mm。
四、安装方式
当安装数量较多时,建议使用专用螺套安装工具。工具尾端为六角头,可:
连接手动攻牙扳手(小批量、维修);
连接电动或气动工具(批量生产、提高效率)。
正确选用安装工具并保持对中性,是保证螺套压入/旋入到位、形成有效过盈或配合的前提。
五、行业应用与成本视角
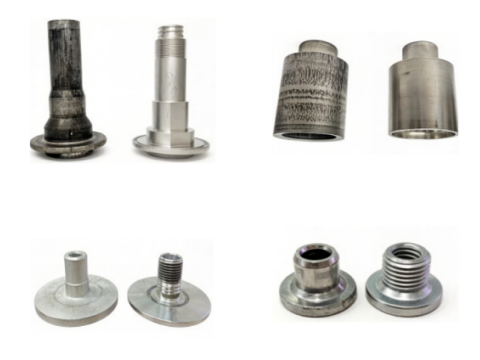
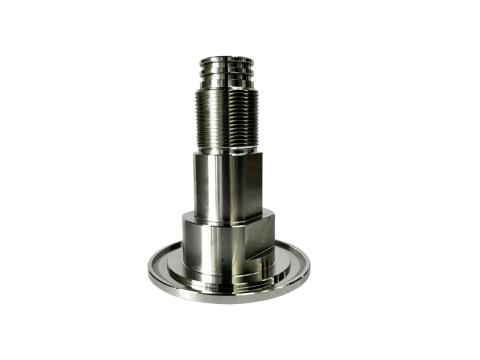
螺纹嵌套广泛应用于机械、汽车、航空航天、电子、模具及海洋装备等领域,凡是涉及"软基材 + 可靠螺纹连接"的环节,都有它的用武之地。
从企业研发与制造管理视角看,螺纹选型藏着两个常被忽视的"坑":
项目周期成本影响力模型:前期决策窗口极短,却已锁定了大部分成本;后期纠错成本极高,风险与收益容易错配。因此必须在极早期就对紧固方案做出精准判断。
15–85 定律:企业往往过度聚焦显性的"采购成本",却忽视占比约 85% 的隐性成本(设计、供应链、售后、返工、质量索赔等)。前期决策失误会大幅推高全生命周期总成本。
把螺纹嵌套纳入早期设计,正是用极小的前置投入,规避后期高昂的失效与返工成本。
六、永精精密可提供的一站式技术支持
作为紧固件专业厂家,永精精密围绕螺纹嵌套与紧固连接,可为您提供从原型到售后的全链路支持:
快速工程样件——缩短验证周期;
专业设计咨询——协助选型与结构适配;
专业测试服务——验证抗振、抗拉拔、耐腐蚀等性能;
专业培训——安装工艺与现场规范赋能;
持续工艺优化——匹配量产节拍与良率要求;
专业拆解分析——失效归因与改进建议。