135-6073-0094

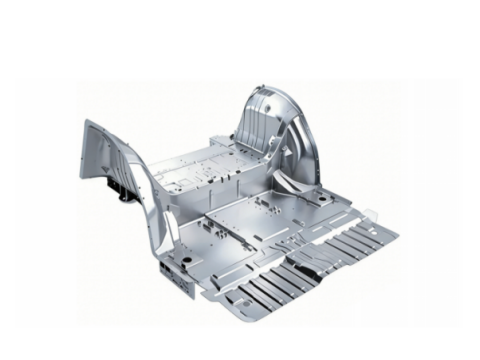
在新能源汽车与航空航天制造领域,轻合金压铸件(如镁合金、铝合金)的应用日益广泛。然而,由于轻合金材料(尤其是镁合金)的硬度较低、热膨胀系数与常用紧固件存在差异,其螺纹连接孔在反复拆装或高振动工况下极易出现滑牙、烂牙、磨损等问题,成为制约轻量化结构可靠性的关键痛点。
轻合金压铸的三大连接挑战
第一,螺纹强度不足。 轻合金压铸件基体硬度远低于钢材,直接在其上攻丝形成的螺纹,其承载能力通常仅能达到4-6级左右。在承受较大预紧力或反复拆卸时,螺纹极易发生塑性变形甚至整体脱扣,导致连接失效。
第二,电偶腐蚀风险。 镁合金具有极低的电极电位,当与常规钢制或不锈钢紧固件直接接触时,在潮湿或盐雾环境中会形成显著的电偶腐蚀电池,导致镁合金基体迅速腐蚀,严重削弱连接强度并缩短产品寿命。
第三,密封与工艺效率难题。 压铸件内部往往设计有复杂的冷却水道、油道或工艺孔,这些孔道的可靠封堵直接关系到系统的密封性和安全性。同时,压铸件的装配效率也是制约批量生产节拍的重要因素。
核心技术解决方案
针对上述挑战,行业已发展出一套成熟的连接技术体系,涵盖螺纹加强、防腐隔离与高效密封三大方向。
螺纹嵌套:实现高强度螺纹连接
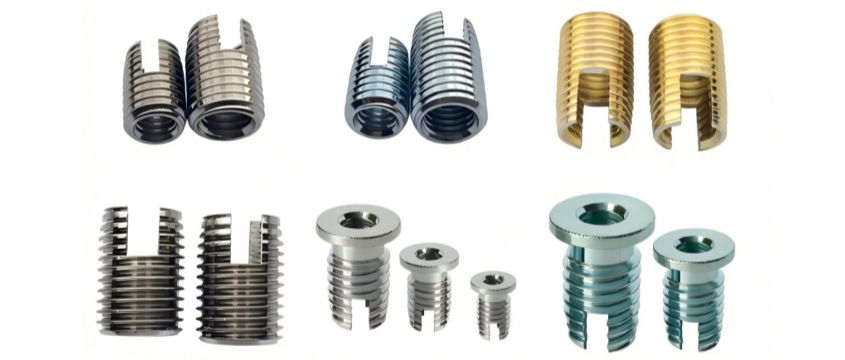
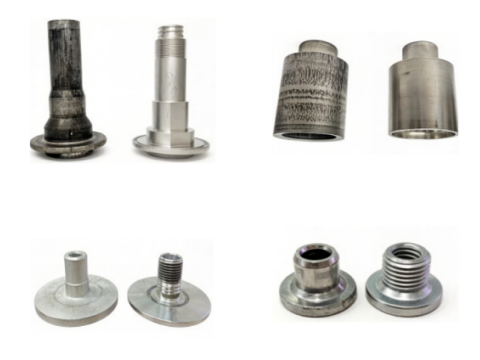
螺纹嵌套(又称螺套、螺纹护套)是解决轻合金螺纹强度不足最直接有效的手段。通过将高强度的碳钢或不锈钢嵌套预先植入轻合金压铸件的预制孔中,原本由软质基体承受的螺纹载荷被转移至钢制嵌套上。
经螺纹嵌套加强后的连接点,其螺纹强度可稳定达到8级以上,部分高性能设计甚至可达12级以上。这使得轻合金压铸件能够安全地承受高预紧力连接,同时大幅提升了螺纹的耐磨性和抗疲劳性能,有效抵抗反复拆装带来的磨损。
防电偶腐蚀:铝合金螺栓与绝缘涂层技术
针对镁合金压铸件的电偶腐蚀问题,行业目前主推两种技术路径。
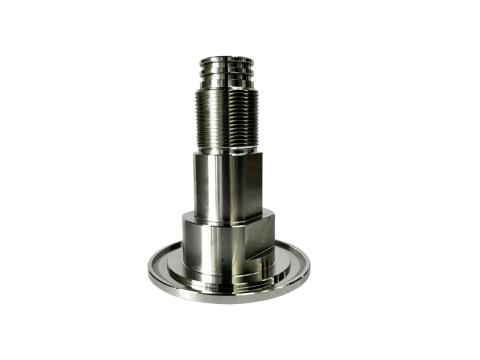
其一是采用高强铝合金螺栓作为替代方案。铝合金与镁合金之间的电位差远小于钢与镁合金之间的电位差,从电化学源头大幅减弱了腐蚀驱动力,有效延缓了腐蚀进程。
其二是绝缘涂层隔离技术。在螺栓头部与镁合金接触面涂覆专门的绝缘涂层,通过物理隔离的方式阻断电偶腐蚀的电通路,即使在潮湿环境中也能可靠地保护镁合金基体。两种方案可根据实际工况单独选用或组合使用,实现最优的防腐效果。
自攻自挤螺丝:提升装配效率
在连接强度要求适中的部位,自攻自挤螺丝提供了极具竞争力的高效方案。轻合金压铸件只需预制光孔,无需预先攻丝。自攻自挤螺丝在旋入过程中,通过其特殊的螺纹几何设计,对基体材料进行挤压成型,同步形成配合螺纹。
这一工艺不仅省去了攻丝工序,提高了装配节拍,更重要的是,挤压成形的螺纹与被连接件之间形成过盈配合,产生了优异的防松性能,有效抵抗振动松脱。
密封堵头:实现IP68级可靠封堵
压铸件工艺孔的封堵是保证油路、水路和气路系统完整性的关键环节。传统的螺纹堵头虽可拆卸,但在高压、高频振动工况下存在松动泄漏风险。
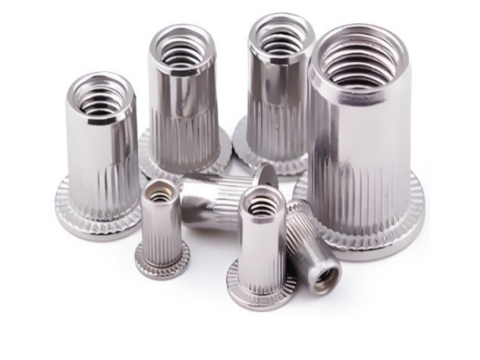
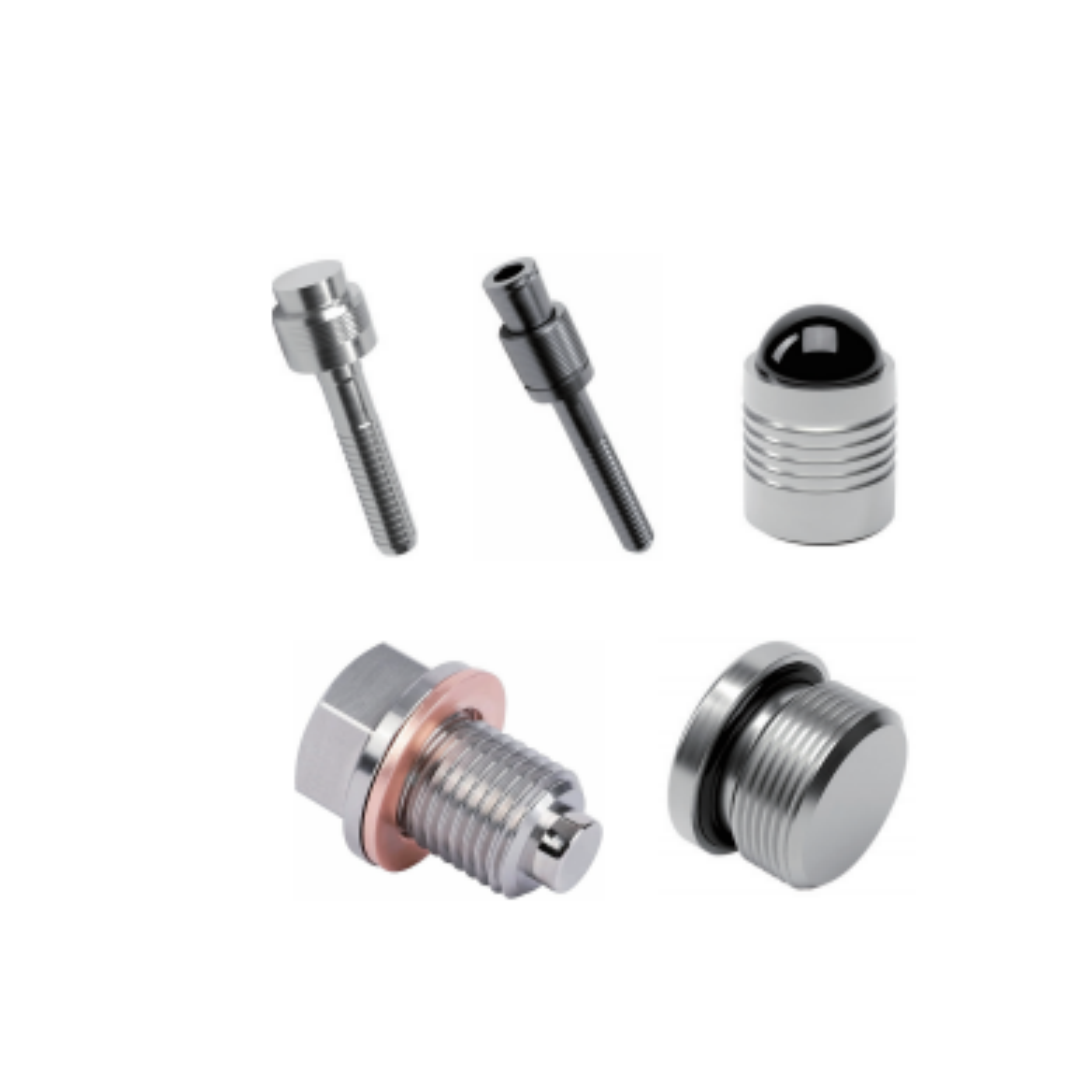
拉涨式堵头与压入式堵头代表了新一代的高可靠性密封方案。两者均通过可控的塑性变形使堵头与孔壁形成紧密的过盈配合,实现近乎100%的零泄漏密封,密封等级可达IP68。这类新型堵头特别适用于可靠性要求极高且无需反复拆卸的工艺孔封堵场景,例如新能源汽车电驱壳体、空调压缩机壳体等。而传统的可拆卸堵头则适用于需要维护检修的部位,形成了完整的产品序列。
总结
轻合金压铸连接技术的核心在于尊重材料特性,扬长避短。螺纹嵌套解决了强度短板,防电偶腐蚀技术消除了环境风险,自攻自挤螺丝优化了工艺效率,而高可靠性密封堵头则保障了系统功能的完整性。这四大技术方向的协同应用,为镁合金、铝合金压铸件在高端制造领域的规模化应用提供了坚实的技术支撑。