紧固件是装备制造业不可或缺的基础零部件,广泛应用于汽车、航空航天、电子电器、建筑及新能源等领域。紧固件滑丝 / 脱扣怎么办?3 个关键原因及方法,是采购工程师和技术人员在实际工作中经常遇到的问题。本文从技术原理、选型方法和实操要点三个维度进行系统解答。
从技术原理角度看,紧固件滑丝 / 脱扣怎么办涉及材料力学、摩擦学和表面工程等多个学科。正确理解其作用机理,有助于在设计阶段合理选择紧固件规格、强度等级和表面处理方式,避免因选型不当导致的装配失效或安全隐患。
在实际应用中,建议结合具体工况条件综合评估:包括载荷类型(静态/动态/冲击)、环境温度、腐蚀介质、装配空间和维护要求等。对于关键连接部位,应按照GB/T 3098系列标准进行力学性能验证,并在装配后进行扭矩复检。
永精精密作为专业紧固件制造商,可提供从标准件到定制化产品的全系列解决方案,产品涵盖高强度螺栓、微型螺丝、钢丝螺套、压铆件等,服务新能源汽车、人形机器人、AI服务器等高端制造领域。如需技术支持,欢迎联系我们的工程团队。
一、滑丝 / 脱扣关键原因
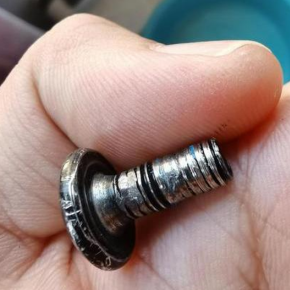
扭矩控制不当:安装时使用普通扳手凭手感操作,未按标准扭矩值紧固,扭矩过大易导致螺纹牙型被挤压变形,扭矩过小则会使紧固件长期处于松动状态,受外力后螺纹磨损加剧。例如,在汽车发动机缸盖螺栓安装中,若扭矩超出标准值 15%,大概率会出现滑丝问题。
材质匹配不合理:紧固件与被连接件材质硬度差异过大,如用高强度钢螺栓连接铝合金部件,铝合金螺孔硬度较低,长期受力后螺纹易被磨损,进而引发滑丝。像新能源汽车电池包框架,若选用不当材质的紧固件,短期内就可能出现脱扣。
安装操作不规范:安装时未清理螺纹孔内的杂质(如铁屑、油污),或螺栓倾斜拧入,导致螺纹受力不均,局部牙型被破坏。比如在机械设备组装中,若螺纹孔内残留加工铁屑,强行拧入螺栓会直接造成滑丝。
二、修复方案
轻度滑丝(螺纹损伤≤3 牙):使用螺纹修复丝锥对受损螺纹进行重新攻丝,攻丝后清理残留碎屑,更换直径稍大一号的螺栓(如原 M8 螺栓可换为 M9 螺栓),确保配合紧密。该方法适用于非关键受力部位,如机械设备外壳连接。
中度滑丝(螺纹损伤 3-5 牙):采用螺纹镶套修复,先将受损螺纹孔扩大并攻丝,然后装入钢丝螺套或自攻螺套,最后选用原规格螺栓安装。例如,在航空航天设备的关键连接部位,常用钢丝螺套修复滑丝螺纹,恢复原有连接强度。
重度滑丝(螺纹损伤>5 牙):对于铸件、锻件等被连接件,可采用焊接补孔后重新钻孔攻丝的方式;若被连接件为薄板件,可更换新的连接件。如在重型机械底座连接中,若螺孔重度滑丝,通常会焊接补孔后重新加工螺纹。
三、预防措施
精准控制扭矩:根据紧固件规格、材质及被连接件特性,查询相关标准确定扭矩值,使用扭矩扳手(如预置式扭矩扳手、数显扭矩扳手)进行安装,安装后进行扭矩复检。例如,M10 8.8 级螺栓连接钢材部件时,标准扭矩值约为 55-65N・m,需严格按此范围操作。
合理匹配材质:根据被连接件材质选择紧固件,若被连接件为软质材料(如铝合金、塑料),应选用低硬度、细牙螺纹的紧固件,或在螺孔处加装钢质衬套。如塑料管道连接,需选用尼龙材质的紧固件,避免螺纹损伤。
规范安装流程:安装前清理螺纹孔和螺栓表面的杂质、油污,确保螺纹清洁;安装时保持螺栓与螺孔中心线同轴,可借助导向工具辅助安装,避免倾斜拧入。
 135-6073-0094