 135-6073-0094
PRODUCT CENTER
刀具螺丝
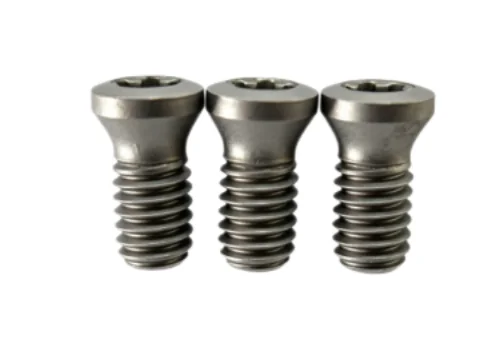
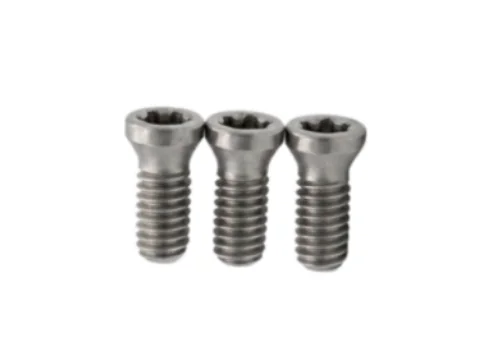
A/B 型圆柱头刀具螺丝,M2.2–M4,圆柱头配刀片沉孔,夹紧力沿轴线传递。
产品中心 · 刀具螺丝
圆柱头刀具螺丝 A型/B型
A/B 型圆柱头刀具螺丝,M2.2–M4,圆柱头配刀片沉孔,夹紧力沿轴线传递。
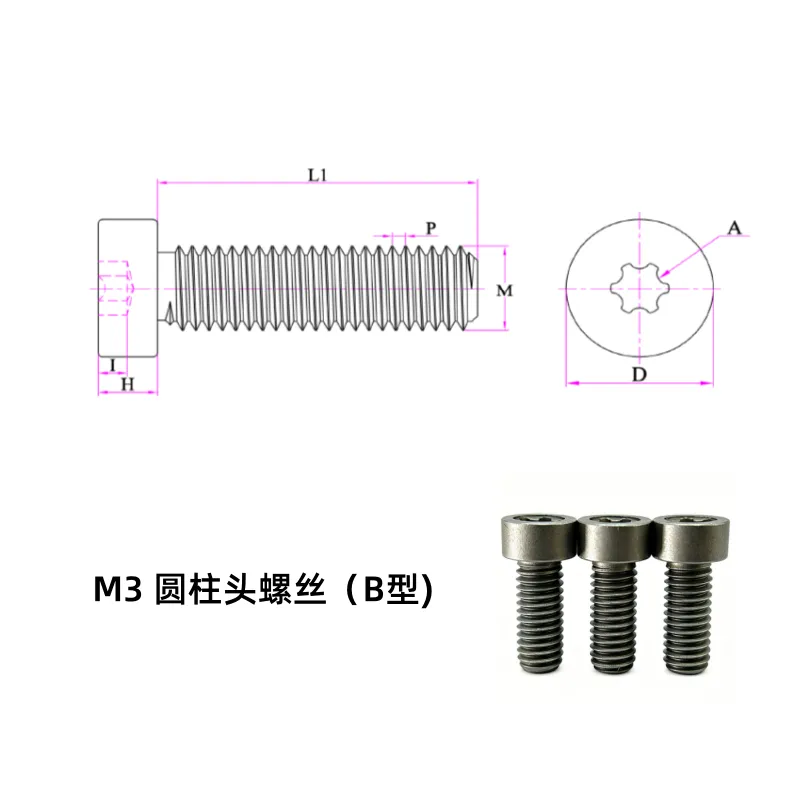
产品概述Overview
圆柱头刀具螺丝的头部为圆柱体,端面压在刀片上,夹紧力沿螺钉轴线垂直传递,不产生像沉头那样的径向分力。这种受力方式对刀片孔的对中性要求较低,适合刀窝空间紧凑的小尺寸刀片。A 型与 B 型的差别主要在头部直径与高度,对应不同的刀片孔尺寸与压紧面积。
本页规格为 M2.2-M4,基材可选 SCM435 合金钢,表面处理为发黑、锌镍合金、DLC 涂层。性能等级为 12.9 级(抗拉强度≥1200 MPa);安装采用扭矩扳手按刀具厂推荐值锁紧。
产品特点Features
- 圆柱头端面压紧,夹紧力沿轴线传递,刀片不受径向分力。
- A/B 型按头径与头高区分,可匹配不同刀片孔系列。
- SCM435 调质 12.9 级,抗拉强度不低于 1200 MPa。
- 头部与杆部过渡圆角滚压强化,提高抗疲劳能力。
典型应用Applications
- 小尺寸可转位刀片夹紧
- 微型镗刀与仿形刀
- 走心机刀座
选型提示Selection
A 型与 B 型不可互换:头径差异会改变压紧面积,选错会导致刀片压痕或夹紧不足。
常见问题FAQ
圆柱头刀具螺丝 A型/B型怎么选规格和材质?
A 型与 B 型不可互换:头径差异会改变压紧面积,选错会导致刀片压痕或夹紧不足。本页规格为 M2.2-M4,基材可选 SCM435 合金钢,表面处理为发黑、锌镍合金、DLC 涂层。性能等级为 12.9 级(抗拉强度≥1200 MPa);安装采用扭矩扳手按刀具厂推荐值锁紧。
圆柱头刀具螺丝 A型/B型安装时要注意什么?
锁付扭矩与刀头贴合度是这类件的主要变量。扭矩扳手按刀具厂推荐值锁紧,但真正决定成败的是配合公差:先核对M2.2-M4与SCM435 合金钢的匹配,圆柱头端面压紧,夹紧力沿轴线传递,刀片不受径向分力。
技术参数
| 规格范围 | M2.2-M4 |
|---|---|
| 头部型式 | A 型圆柱头 / B 型圆柱头 |
| 材质 | SCM435 合金钢 |
| 性能等级 | 12.9 级(抗拉强度≥1200 MPa) |
| 驱动槽型 | 梅花 TORX / 内六角 |
| 表面处理 | 发黑、锌镍合金、DLC 涂层 |
| 执行标准 | GB/T 3098.1、ISO 16047 |
| 头型 | 圆柱头 |
| 安装方式 | 扭矩扳手按刀具厂推荐值锁紧 |
| 适配对象 | 小尺寸可转位刀片 |
制造与检验
头部直径、高度与端面垂直度用影像仪抽检。把装配参数写进作业指导书之前,先用首件确认扭矩与配合公差是否匹配,避免整批返工。